Lutowanie płytek drukowanych wymaga dobrania metody do rodzaju elementów: montaż przewlekany wykonuje się głównie na fali, a powierzchniowy — metodą rozpływową. Lutowanie ręczne przydaje się przy naprawach i wykonywaniu pojedynczych połączeń. W każdej metodzie o jakości spoiny decydują właściwe nagrzanie łączonych powierzchni, zwilżanie przez lut oraz odpowiednio dobrany topnik.
Jak dobrać spoiwo do lutowania PCB?
Zacznij od ustalenia rodzaju połączeń i sposobu podawania spoiwa. Przy pracy ręcznej wygodny jest drut lutowniczy, także z rdzeniem topnikowym. W montażu rozpływowym stosuje się pastę, natomiast urządzenie do lutowania na fali korzysta z roztopionego stopu. To różne postacie materiału lutowniczego, przeznaczone do różnych procesów.
Średnicę drutu dobieraj do wielkości połączenia i odstępów między wyprowadzeniami. Cienki drut ułatwia dozowanie niewielkiej ilości lutu, a grubszy pozwala szybciej podać spoiwo do większego złącza. Nie ma jednej średnicy odpowiedniej do wszystkich płytek. Nadmiar materiału utrudnia ocenę połączenia i sprzyja powstawaniu mostków.
Wybór stopu wpływa również na warunki cieplne. Stop Sn63Pb37 topi się w temperaturze 183 °C. Przy porównywaniu materiałów odróżniaj temperaturę topnienia spoiwa od temperatury grota lub nastaw urządzenia. Nie są to wielkości zamienne. Dobór materiału do naprawy warto rozpocząć od ustalenia, jakie spoiwo zastosowano w danym zespole.
| Metoda | Postać spoiwa | Typowe zastosowanie |
|---|---|---|
| Lutowanie ręczne | Drut lutowniczy | Naprawy i pojedyncze połączenia |
| Lutowanie na fali | Roztopiony stop przepływający pod płytką | Elementy przewlekane, czyli THT |
| Lutowanie rozpływowe | Pasta naniesiona na pola lutownicze | Elementy powierzchniowe, czyli SMD |
Lutowanie ręczne: nagrzewaj pole i wyprowadzenie
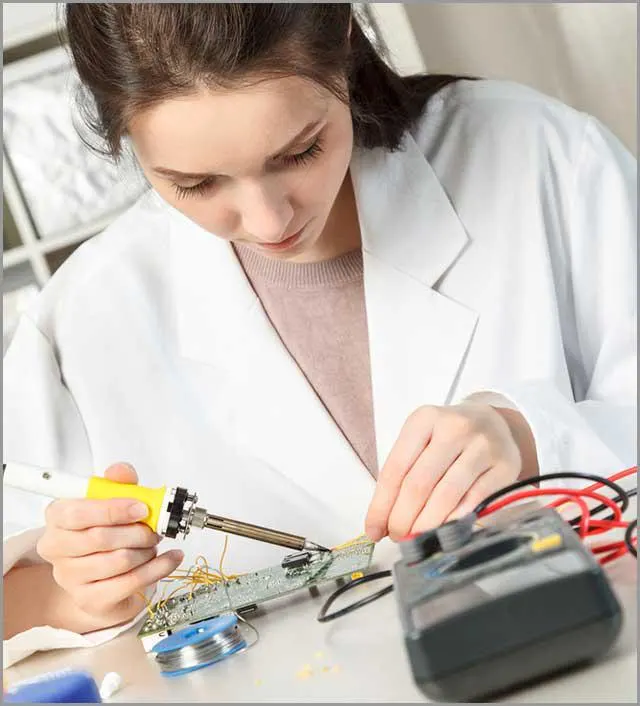
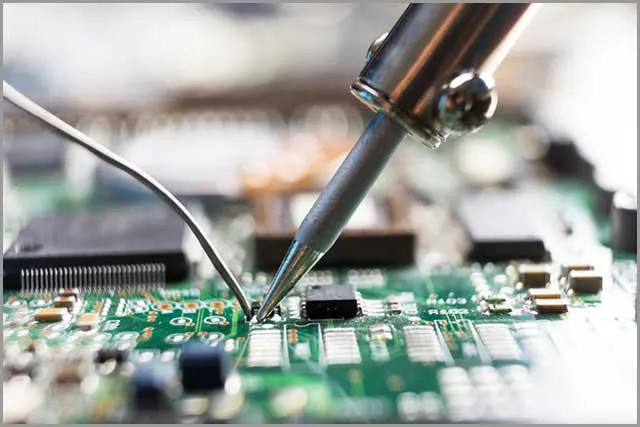
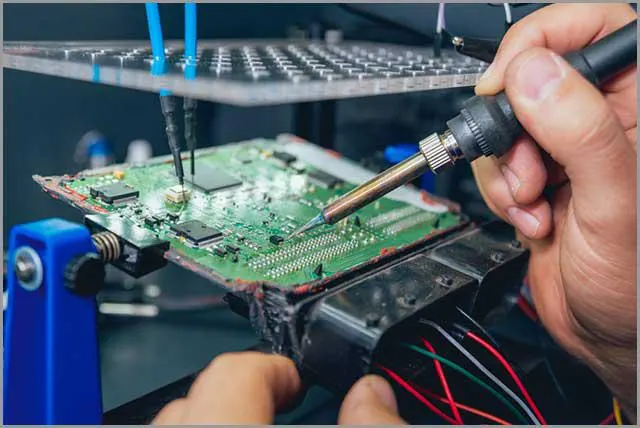
Podstawowym narzędziem jest lutownica elektryczna, w której element grzejny przekazuje ciepło do grota. Podczas lutowania trzeba ogrzać zarówno pole lutownicze, jak i wyprowadzenie elementu. Samo roztopienie drutu na grocie nie wystarcza, jeżeli łączone powierzchnie pozostają niedogrzane. Lut powinien zwilżyć obie powierzchnie i utworzyć między nimi połączenie.
Moc lutownicy należy rozpatrywać w odniesieniu do wykonywanej pracy. Lutownica o mocy 25 W może nie dostarczyć dostatecznej ilości ciepła do dużego złącza elektrycznego, natomiast 100 W może oznaczać zbyt intensywne grzanie PCB. Te wartości pokazują znaczenie doboru narzędzia; nie wyznaczają uniwersalnego zakresu mocy dla każdej płytki.
Typową wadą jest zimna spoina, powstająca wtedy, gdy łączone części nie osiągną temperatury powyżej liquidus, czyli granicy, powyżej której lut jest całkowicie ciekły. Przy poprawianiu takiego połączenia sprawdź czystość powierzchni i sposób przekazywania ciepła. Dokładanie kolejnych porcji spoiwa bez usunięcia przyczyny nie rozwiązuje problemu.
Jak przebiega lutowanie na fali?
W lutowaniu na fali pompa wytwarza stojącą falę ciekłego lutu, a przenośnik prowadzi nad nią płytkę z elementami. Z lutem styka się strona lutowania; cała płytka nie jest zanurzana w kąpieli. Metoda służy przede wszystkim do montażu przewlekanego. Elementy SMD również można lutować falą po ich przyklejeniu, jednak w montażu powierzchniowym falę w dużej mierze zastąpiło lutowanie rozpływowe.
- Topnikowanie: topnik usuwa tlenki z powierzchni przeznaczonych do lutowania.
- Podgrzewanie: przygotowuje zespół do kontaktu z lutem, przyspiesza lutowanie i ogranicza szok termiczny.
- Przejście przez falę: płynny stop zwilża pola lutownicze i wyprowadzenia.
- Czyszczenie: usuwa pozostałości, jeśli wymaga tego zastosowany topnik. Topniki niewymagające mycia pozwalają pominąć ten etap.
Czas kontaktu z falą — przykład obliczeniowy
Czas kontaktu z falą wynosi zwykle 2–4 s. Reguluje się go prędkością przenośnika i wysokością fali. Do uproszczonego obliczenia prędkości potrzebna jest długość obszaru kontaktu mierzona w kierunku ruchu płytki, a nie długość samej PCB.
Przykład obliczeniowy z założonymi wartościami: przyjmijmy szerokość fali w kierunku transportu równą 0,05 m oraz wymagany czas kontaktu 3 s. Ze wzoru v = L / t otrzymujemy v = 0,05 m / 3 s = 0,0167 m/s ≈ 1,0 m/min. Symbol L oznacza tutaj długość obszaru kontaktu, a t — czas kontaktu danego miejsca płytki z lutem.
| Założony czas kontaktu | Założona szerokość fali | Obliczona prędkość przenośnika |
|---|---|---|
| 2 s | 0,05 m | 1,5 m/min |
| 3 s | 0,05 m | 1,0 m/min |
| 4 s | 0,05 m | 0,75 m/min |
To ilustracja zależności między drogą, czasem i prędkością. Wynik nie jest gotową nastawą dla dowolnej maszyny ani konkretnego zespołu PCB.
Lutowanie rozpływowe elementów SMD
W tej metodzie pastę lutowniczą nanosi się szablonem na pola lutownicze, a następnie układa elementy. Pasta zawiera proszek stopu lutowniczego oraz nośnik z topnikiem. Przed nagrzaniem utrzymuje elementy na polach, a podczas lutowania zawarty w niej stop topi się i tworzy połączenia.
Zespół można ogrzewać promieniowaniem podczerwonym lub gorącym powietrzem; najczęściej wykorzystuje się piec z kontrolowanym przebiegiem temperatury. W odróżnieniu od fali spoiwo jest już na płytce przed rozpoczęciem nagrzewania. Kontrola czasu i temperatury pozostaje konieczna — obecność pasty nie zastępuje prawidłowego profilu cieplnego.
Profil cieplny i czas przejazdu przez piec
Profil obejmuje wstępne nagrzewanie, wyrównanie temperatury, rozpływ spoiwa oraz chłodzenie. Poniższe wartości są orientacyjne. Nie należy traktować ich jako uniwersalnej receptury dla każdej pasty i każdego zespołu.
| Etap | Orientacyjny parametr | Co należy rozróżnić? |
|---|---|---|
| Wstępne nagrzewanie | Maksymalne tempo wzrostu często wynosi 3,0 °C/s | Tempo zmiany temperatury i temperaturę końcową etapu |
| Wyrównanie temperatury | 60–120 s | Czas tego etapu i całkowity czas przejazdu |
| Rozpływ | Szczyt 20–40 °C powyżej liquidus; czas powyżej liquidus co najmniej 30 s, najlepiej poniżej 60 s | Temperaturę szczytową i czas utrzymywania ciekłego spoiwa |
| Chłodzenie | Typowe tempo około 4 °C/s | Szybkość chłodzenia i temperaturę końcową |
Przykład obliczeniowy przy założonej długości pieca 3,0 m: dla prędkości taśmy 0,8 m/min ze wzoru t = L / v otrzymujemy czas przejazdu 225 s. Przy założonej prędkości 1,0 m/min czas wynosi 180 s. To czas pokonania całej przyjętej długości, a nie czas przebywania powyżej liquidus.
Przykład obliczeniowy nagrzewania: przy założeniu wzrostu temperatury od 25 do 150 °C ze stałym tempem 3,0 °C/s czas wynosi t = (150 − 25) / 3,0 ≈ 41,7 s. Z kolei przy założonej temperaturze liquidus 217 °C dodanie 20–40 °C daje szczyt profilu 237–257 °C. Oba wyniki dotyczą wyłącznie przyjętych założeń.
Topnik: zwilżanie, pozostałości i czyszczenie
Topnik usuwa tlenki z lutowanych powierzchni, osłania je przed powietrzem i ogranicza dalsze utlenianie. Poprawia zwilżanie oraz zmniejsza napięcie powierzchniowe ciekłego lutu. Dzięki temu spoiwo może rozpływać się po przygotowanej powierzchni. Nie zastępuje jednak właściwego nagrzania pola i wyprowadzenia.
| Rodzaj topnika | Charakterystyka | Kwestia czyszczenia |
|---|---|---|
| Kalafoniowy | Oparty na kalafonii | Nie zakładaj z góry, że pozostałości każdego preparatu można pozostawić |
| Niskoresztkowy, niewymagający mycia | Pozostawia niewielką ilość pozostałości | Przeznaczony do procesu bez usuwania pozostałości |
| Wodnorozpuszczalny | Może zawierać glikole i poliole | Pozostałości są łatwe do usunięcia wodą |
Pozostałości topnika mogą przewodzić prąd i powodować korozję. Bardziej aktywne preparaty wymagają dokładnego czyszczenia, a źle przeprowadzone mycie może nasilić problem. Nie należy więc sprowadzać kontroli czystości do stwierdzenia, że płytka wygląda dobrze. Badania pozostałości topników opisuje J-STD-004; sama nazwa rodzaju topnika nie jest wynikiem takiego badania.
Typowe wady połączeń lutowanych
Oględziny warto prowadzić według rodzaju wady. Pozwala to odróżnić problem z ilością spoiwa od niewłaściwego zwilżania lub uszkodzenia pola lutowniczego. Poprawka powinna usuwać przyczynę, a nie tylko zmieniać wygląd połączenia.
- Mostki lutownicze: niezamierzone połączenia sąsiednich wyprowadzeń lub pól, które mogą powodować zwarcia. Sprawdź ilość spoiwa i usuń jego nadmiar, np. odsysaczem.
- Niedostateczne zwilżenie: lut nie rozpływa się prawidłowo po polu lub wyprowadzeniu. Skontroluj czystość powierzchni, topnik i nagrzewanie obu łączonych części.
- Zbyt mała ilość spoiwa: połączenie może być niepełne lub osłabione. Przed uzupełnieniem lutu sprawdź, czy problem nie wynika z niedogrzania.
- Oderwane pole lutownicze: może powstać wskutek przegrzania lub nadmiernej siły podczas usuwania elementu. Wymaga oceny uszkodzenia płytki, a nie samego dodania spoiwa.
- Kulki i rozpryski lutu: to niepożądane drobiny poza właściwą spoiną. Sprawdź nakładanie pasty, czystość płytki oraz przebieg nagrzewania.
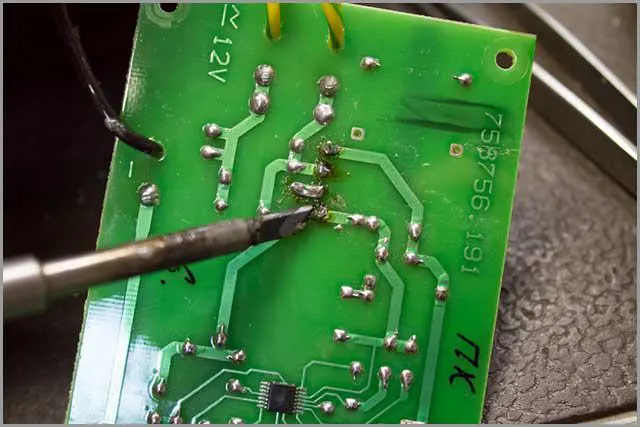
Przy lutowaniu na fali trzeba również zwrócić uwagę na pęknięcia związane z naprężeniami mechanicznymi, puste przestrzenie oraz nierównomierną ilość lutu. Zanieczyszczenia, niedostatek topnika i niewłaściwe podgrzewanie mogą sprzyjać powstawaniu pustych przestrzeni. Nieodpowiednia temperatura lub prędkość przenośnika wpływają na ilość pozostającego spoiwa i mogą prowadzić do mostków.
Lista kontrolna przed lutowaniem i po nim
- Dobierz metodę: ustal, które elementy są przewlekane, które powierzchniowe i gdzie potrzebna jest praca ręczna.
- Przygotuj powierzchnie: sprawdź czystość pól oraz wyprowadzeń; uwzględnij usuwanie tlenków przez topnik.
- Skontroluj spoiwo: dobierz postać materiału i ilość potrzebną do wykonania połączenia.
- Określ warunki cieplne: dla fali sprawdź czas kontaktu, a dla pieca profil temperatury i czas przejazdu.
- Ustal sposób czyszczenia: dobierz go do zastosowanego topnika, zamiast automatycznie pozostawiać wszystkie pozostałości.
- Obejrzyj gotowy zespół: poszukaj mostków, braków spoiwa, słabo zwilżonych pól, luźnych drobin i uszkodzeń mechanicznych.
FAQ — najczęstsze pytania o lutowanie płytek drukowanych
Czym różni się lutowanie na fali od rozpływowego?
Na fali spód zespołu styka się z przepływającym ciekłym lutem. W lutowaniu rozpływowym spoiwo znajduje się wcześniej na polach w postaci pasty i topi się podczas nagrzewania. Fala służy głównie elementom przewlekanym, a rozpływ — powierzchniowym.
Dlaczego powstaje zimna spoina?
Przyczyną jest niedostateczne nagrzanie łączonych części, które nie przekraczają temperatury liquidus spoiwa. W lutowaniu ręcznym trzeba ogrzać zarówno pole, jak i wyprowadzenie; nie wystarczy stopić drutu na grocie.
Czy każdą płytkę trzeba myć po lutowaniu?
Nie. Zależy to od zastosowanego topnika. Preparaty niewymagające mycia przewidziano do pozostawiania pozostałości, natomiast bardziej aktywne topniki wymagają dokładnego czyszczenia. Niewłaściwe mycie może nasilić korozję.
Czy czas przejazdu przez piec jest czasem rozpływu?
Nie. Całkowity przejazd obejmuje różne etapy profilu. Czas powyżej liquidus opisuje tylko okres, w którym temperatura spoiwa przekracza tę granicę. Nie można zastąpić go wynikiem dzielenia długości pieca przez prędkość taśmy.
Podsumowanie
Dobór metody lutowania PCB zacznij od rodzaju elementów i potrzeb montażowych. Następnie dopasuj spoiwo, topnik i warunki nagrzewania. Przy ocenie efektu sprawdzaj zwilżenie, ilość lutu oraz stan pól i wyprowadzeń. Obliczenia czasu kontaktu z falą i przejazdu przez piec pomagają zrozumieć proces, ale wartości z przykładów nie zastępują ustalenia warunków dla konkretnego zespołu.