Kulki lutownicze tworzą połączenia elektryczne między obudową BGA a płytką PCB; przypadkowe kulki lutu poza miejscami lutowania są natomiast niepożądanym skutkiem procesu. Poprawne połączenie wymaga odpowiedniego przygotowania montażu, kontrolowanego profilu temperatury i sprawdzenia gotowych złączy. Ograniczanie kulkowania warto zacząć od oceny wstępnego nagrzewania, ponieważ gwałtowne odgazowanie pasty jest jedną z głównych przyczyn tej wady.
Czym jest kulka lutownicza i jak działa w BGA?
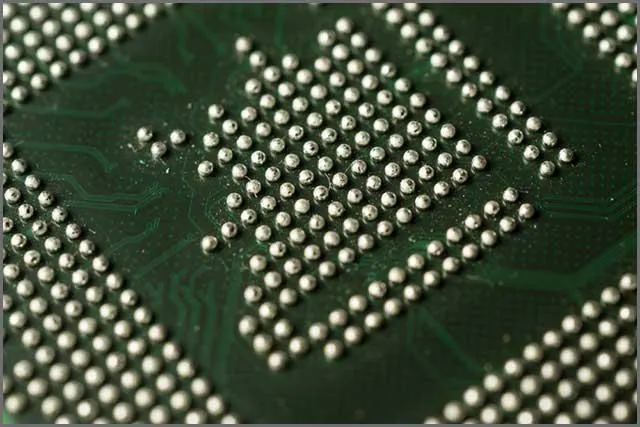
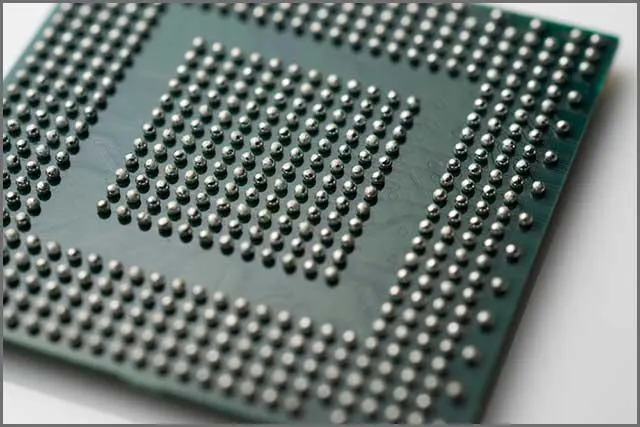
Kulka lutownicza to niewielka porcja lutowia o kulistym kształcie, przeznaczona do połączenia układu z płytką drukowaną. W obudowie BGA kulki są rozmieszczone na jej spodniej powierzchni i stanowią wyprowadzenia układu. Nie są zaworami ani elementami regulującymi przepływ prądu: po przylutowaniu tworzą złącza między obudową a polami lutowniczymi PCB.
Podczas lutowania rozpływowego lutowie topi się, a jego napięcie powierzchniowe sprzyja samocentrowaniu obudowy względem pól. To przydatne zjawisko, lecz nie zastępuje starannego pozycjonowania elementu. Kulki wykorzystuje się także przy bezpośrednim montażu odwróconej struktury półprzewodnikowej. Istnieją również kulki celowo spłaszczane w celu zwiększenia niezawodności styku.
Połączenia BGA mają ograniczoną podatność na odkształcenia w porównaniu z długimi wyprowadzeniami. Naprężenia termiczne i mechaniczne mogą więc prowadzić do ich pękania. Z tego powodu ocena jakości obejmuje zarówno sam przebieg lutowania, jak i stan połączeń po montażu. Ręczne lutowanie BGA jest bardzo trudne i zawodne, a odpowiednie wyposażenie stanowi istotny koszt.
W praktyce trzeba odróżniać kulkę stanowiącą zaplanowane wyprowadzenie od drobiny pozostawionej między polami lub ścieżkami. Sam kulisty kształt nie przesądza o wadzie. Znaczenie mają miejsce występowania lutowia i jego funkcja w gotowym zespole.
Skąd biorą się niepożądane kulki lutu?
Pasta lutownicza jest lepką mieszaniną sproszkowanego lutowia i topnika. Podczas nagrzewania ulatniają się z niej lotne składniki. Jeśli proces zachodzi zbyt gwałtownie, odgazowanie może powodować rozpryski i kulkowanie. Zbyt wysoka temperatura także sprzyja takim zjawiskom, dlatego zwiększenie temperatury nie jest uniwersalnym sposobem na poprawę lutowania.
Przed zmianą profilu sprawdź również etapy poprzedzające lutowanie. Zabrudzony spód szablonu, rozmazana pasta, jej nadmiar lub wyciskanie podczas osadzania elementu mogą pozostawiać lutowie poza przewidzianym obszarem. Zachowanie czystości szablonu i poprawne ustawienie nadruku to użyteczne punkty kontroli w procesie montażu PCB.
Najpierw ustal, na którym etapie pojawia się nieprawidłowość. Obejrzyj płytkę po naniesieniu pasty, po ułożeniu elementów i po lutowaniu. Pozwala to rozdzielić problem z rozmieszczeniem pasty od problemu ujawniającego się dopiero po nagrzaniu. Sama obserwacja gotowych kulek nie wskazuje jeszcze jednoznacznie przyczyny.
Porównując płytki, zapisuj używaną pastę, ustawienia procesu i miejsca występowania wad. Zmieniaj wybrany parametr i sprawdzaj jego wpływ, zamiast jednocześnie korygować nadruk, osadzanie oraz temperaturę. Taka kolejność ułatwia ocenę, czy poprawa wiąże się z konkretną zmianą, czy tylko ze zmiennością procesu.
Profil lutowania rozpływowego: etapy i punkty kontroli
Profil opisuje zmianę temperatury w czasie. Obejmuje wstępne nagrzewanie, wygrzewanie, rozpływ lutowia oraz chłodzenie. Podane wartości są ogólnymi wskazówkami do analizy procesu, a nie gotową receptą dla każdej płytki. Dobierając ustawienia, odnieś je do karty technicznej konkretnego stopu, pasty i montowanych elementów.
| Etap | Wartości orientacyjne | Znaczenie dla połączeń |
|---|---|---|
| Wstępne nagrzewanie | Szybkość wzrostu temperatury do 3,0 °C/s. | Kontrolowane nagrzewanie ogranicza gwałtowne odgazowanie, które sprzyja kulkowaniu. |
| Wygrzewanie | Zwykle 60–120 s. | Umożliwia usuwanie lotnych składników pasty i aktywację topnika. |
| Rozpływ lutowia | Szczyt zwykle 20–40 °C powyżej likwidusu. Czas powyżej likwidusu: co najmniej 30 s, najlepiej poniżej 60 s. | Zbyt krótki lub zbyt długi pobyt w tej strefie może pogorszyć jakość złącza. |
| Chłodzenie | Wskazywana szybkość to 4 °C/s w zakresie 30–110 °C. | Chłodzenie jest częścią profilu i również wymaga kontroli; podanej wartości nie należy traktować jako uniwersalnej dla całego przebiegu. |
Likwidus oznacza temperaturę, powyżej której stop jest całkowicie ciekły. Należy odróżniać temperaturę szczytową od czasu spędzonego powyżej tego progu. Profil może osiągać odpowiedni szczyt, a mimo to zapewniać niewłaściwy czas rozpływu. Analiza samej najwyższej temperatury nie wystarcza do oceny procesu.
Zbyt krótki czas powyżej likwidusu może uwięzić rozpuszczalniki i topnik oraz prowadzić do zimnych lub matowych lutów. Zbyt długi sprzyja nadmiernemu wzrostowi faz międzymetalicznych i kruchości złącza. Niedostateczny czas lub temperatura mogą również osłabić działanie czyszczące topnika i pogorszyć zwilżanie. Z kolei profil z wygrzewaniem może ograniczać powstawanie pustek w połączeniach obudów z powierzchniowym układem wyprowadzeń.
Temperatura powyżej 260 °C wiąże się z ryzykiem uszkodzenia struktur. Nie oznacza to, że każda wartość poniżej tego progu będzie dopuszczalna dla dowolnego elementu. Ogólny zakres temperatur nie zastępuje ograniczeń podanych w jego dokumentacji.
Jak obliczyć temperaturę szczytową i czas nagrzewania?
Przykład obliczeniowy z założoną temperaturą likwidusu: przyjmijmy, że dla rozpatrywanego stopu wynosi ona 217 °C. Przy szczycie o 20–40 °C wyższym od likwidusu otrzymujemy zakres 237–257 °C. Obliczenie pokazuje sposób zastosowania reguły; nie przypisuje tej temperatury wszystkim pastom ani wszystkim kulkom BGA.
Temperatura szczytowa = temperatura likwidusu + przyjęty nadmiar temperatury.
Dolna granica przykładu: 217 °C + 20 °C = 237 °C.
Górna granica przykładu: 217 °C + 40 °C = 257 °C.
Przed wykorzystaniem wyniku sprawdź rzeczywisty likwidus w karcie technicznej stopu. Trzeba też sprawdzić, czy otrzymany zakres jest zgodny z wymaganiami pasty i ograniczeniami elementów. Poprawne działanie arytmetyczne nie potwierdza jeszcze, że taki profil nadaje się do konkretnego zespołu.
Przykład obliczeniowy z założonym wzrostem temperatury: jeśli temperatura ma wzrosnąć o 90 °C, a szybkość nagrzewania nie przekracza 3,0 °C/s, potrzebny czas wynosi co najmniej 30 s. Przy wolniejszym nagrzewaniu będzie odpowiednio dłuższy.
Minimalny czas nagrzewania = wzrost temperatury / maksymalna szybkość nagrzewania.
90 °C / 3,0 °C/s = 30 s.
Ten wynik dotyczy wyłącznie założonego odcinka nagrzewania. Nie jest całkowitym czasem lutowania ani czasem utrzymywania lutowia powyżej likwidusu. Te wielkości opisują różne fragmenty profilu i należy sprawdzać je osobno.
Jak kontrolować połączenia ukryte pod BGA?
Po przylutowaniu BGA dostęp do połączeń jest ograniczony, dlatego ich ocena jest trudniejsza niż oględziny odsłoniętych pól. Mikroskop przydaje się do sprawdzania dostępnych powierzchni i przypadkowych drobin lutu. Kontrola ukrytych złączy wymaga jednak odpowiednio dobranej metody.
- Badanie rentgenowskie: metoda stosowana do kontroli połączeń BGA, których nie można bezpośrednio obejrzeć.
- Tomografia komputerowa CT: kolejna metoda obrazowania wykorzystywana w kontroli takich połączeń.
- Badanie penetracyjne z barwnikiem i odrywaniem obudowy: metoda niszcząca, wymagająca przeznaczenia badanego zespołu do takiej analizy.
- Testowanie przez interfejs JTAG: kontrola połączeń metodą skanowania brzegowego, uwzględniana przy planowaniu badań elektrycznych.
Wybór badania powinien wynikać z problemu, który chcesz wyjaśnić. Rozsiane drobiny lutu, pustki i pęknięcia połączeń to różne nieprawidłowości. Nie sprowadzaj ich do wspólnego określenia „złe kulki”, bo utrudnia to zarówno rozmowę z wykonawcą, jak i ocenę skuteczności korekty procesu.
Praktyczna lista kontroli przy kulkowaniu lutu
Pracę nad wadą warto prowadzić od obserwacji do korekty i ponownego sprawdzenia. Poniższa lista porządkuje czynności, ale nie stanowi kryterium odbioru gotowej płytki.
- Rozpoznaj rodzaj kulki. Ustal, czy oglądasz wyprowadzenie BGA, czy przypadkową drobinę poza miejscem połączenia.
- Sprawdź nadruk pasty. Oceń jego położenie, rozmazania oraz czystość spodniej powierzchni szablonu.
- Obejrzyj płytkę po osadzeniu elementów. Szukaj pasty wyciśniętej poza pola i porównaj ten stan z wyglądem po lutowaniu.
- Przeanalizuj początek profilu. Przy rozpryskach zwróć szczególną uwagę na szybkość nagrzewania i odgazowanie pasty.
- Sprawdź wygrzewanie oraz rozpływ. Uwzględnij aktywację topnika, temperaturę szczytową i czas powyżej likwidusu.
- Dobierz kontrolę gotowych złączy. W BGA uwzględnij trudny dostęp do połączeń oraz dostępne metody obrazowania i badań.
- Zweryfikuj efekt zmiany. Porównaj występowanie tej samej wady przed korektą i po niej, zachowując pozostałe warunki porównania.
W dokumentacji problemu oddziel obserwację od przypuszczenia. Informacja o kulkach po lutowaniu jest obserwacją; wskazanie zbyt szybkiego nagrzewania pozostaje hipotezą, dopóki nie zostanie sprawdzone. Taki zapis pozwala przekazać wykonawcy konkretny problem bez przedwczesnego przypisywania przyczyny paście, płytce albo urządzeniu.
FAQ — najczęstsze pytania o kulki lutownicze
Czy każda kulka lutu na PCB jest wadą?
Nie. Kulki w obudowie BGA są zaplanowanymi wyprowadzeniami i tworzą połączenia z PCB. Osobnej oceny wymagają przypadkowe drobiny lutowia poza przewidzianymi miejscami lutowania.
Czy podniesienie temperatury usunie kulkowanie?
Nie ma takiej ogólnej reguły. Zbyt wysoka temperatura może nasilać rozpryski, a gwałtowne odgazowanie podczas wstępnego nagrzewania sprzyja kulkowaniu. Trzeba przeanalizować przebieg profilu i stan pasty przed lutowaniem.
Czy BGA można wiarygodnie ocenić pod mikroskopem?
Oględziny pomagają sprawdzić dostępne powierzchnie, ale połączenia pod obudową są trudne do oceny. Do kontroli BGA stosuje się między innymi badanie rentgenowskie, CT i testowanie połączeń przez JTAG.
Czy zakres 237–257 °C pasuje do każdej pasty?
Nie. To wynik przykładu obliczeniowego przy założeniu likwidusu 217 °C i szczytu wyższego o 20–40 °C. Właściwe ustawienia trzeba odnieść do danych konkretnego materiału oraz montowanych elementów.
Podsumowanie
Dobre połączenie BGA wymaga poprawnego montażu, właściwego profilu cieplnego i dobranej kontroli. Przy przypadkowych kulkach lutu zacznij od ustalenia etapu powstawania wady, sprawdź nadruk pasty i sposób nagrzewania, a następnie oceń efekt korekty. Przykładowe wartości temperatury i czasu pomagają zrozumieć proces, lecz ustawienia produkcyjne muszą odpowiadać użytym materiałom.