Linia SMT łączy nanoszenie pasty lutowniczej, układanie elementów SMD, lutowanie rozpływowe i kontrolę zmontowanych płytek. O jej wydajności decyduje najwolniejsze stanowisko, a o jakości montażu — poprawność kolejnych operacji i wykrywanie błędów, zanim trafią dalej. Dlatego przy doborze linii trzeba rozpatrywać cały proces, od przygotowania materiałów po inspekcję gotowych połączeń.
Co to jest linia SMT?
SMT oznacza technologię montażu powierzchniowego. Elementy elektroniczne są układane na polach lutowniczych płytki drukowanej, a następnie łączone z nimi podczas lutowania. Linia obejmuje drukarkę pasty, automaty montażowe, piec rozpływowy i urządzenia kontrolne. Uzupełniają ją podajniki płytek, przenośniki, bufory oraz odbieraki odkładające gotowe zespoły do magazynków.
Automatyzacja ogranicza ręczne przenoszenie PCB i wykonywanie powtarzalnych operacji. Operatorzy nadal przygotowują zlecenia, uzupełniają materiały, nadzorują ustawienia i reagują na odchylenia. Sama obecność nowoczesnych maszyn nie przesądza o jakości: potrzebne są zgodna dokumentacja, właściwe materiały oraz kontrolowany przebieg montażu.
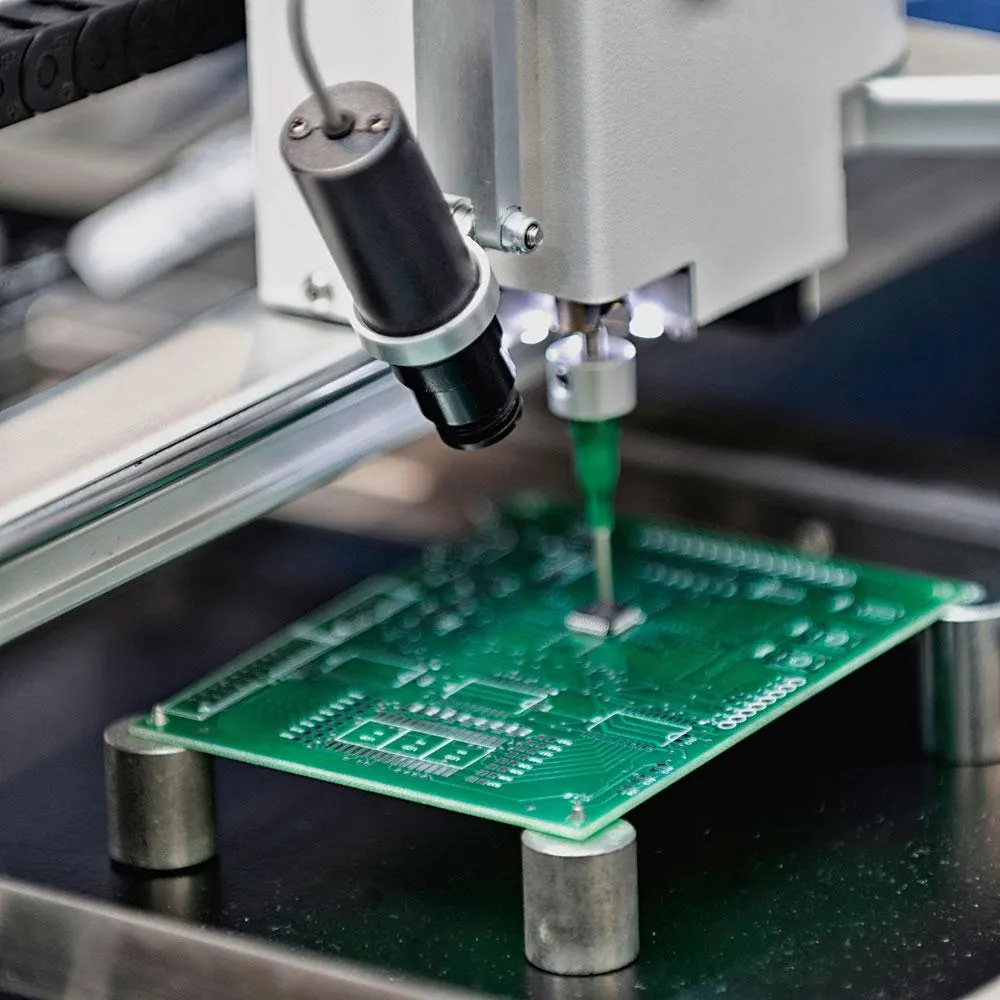
Automatyczna linia do montażu powierzchniowego PCB.
Proces produkcji SMT krok po kroku
Przygotowanie materiałów i druk pasty
Przed uruchomieniem zlecenia sprawdza się płytki, komponenty, wykaz materiałów BOM, szablon i dokumentację montażową. Istotne są zgodność elementów, ich orientacja, czystość pól lutowniczych oraz warunki przechowywania. Szablon wyznacza miejsca nanoszenia pasty, dlatego jego otwory muszą odpowiadać polom na PCB.
Drukarka rozprowadza pastę przez szablon wykonany ze stali nierdzewnej lub niklu. Alternatywą jest bezkontaktowe nanoszenie strumieniowe, przypominające zasadą działania druk atramentowy. Po nadruku można przeprowadzić kontrolę pasty SPI, jeszcze przed ustawieniem komponentów. Ten etap pozwala oddzielić ocenę nadruku od oceny połączeń powstałych po lutowaniu.
Automatyczne układanie elementów
Automat sterowany numerycznie pobiera komponenty z taśm, tub lub tac i umieszcza je na paście. Kamera fotografuje pobrany element od dołu, a osobna kamera na głowicy odczytuje znaczniki odniesienia na płytce. Dwa znaczniki, zwykle rozmieszczone po przekątnej, umożliwiają wyznaczenie orientacji PCB oraz kompensację zmian wymiarów związanych z rozszerzalnością cieplną.
Pasta utrzymuje elementy na miejscu do lutowania. Dokładność ich ustawienia pozostaje ważna, nawet jeśli podczas rozpływu napięcie powierzchniowe lutu może skorygować niewielkie przesunięcia. Nie należy traktować tego zjawiska jako sposobu naprawiania błędnego programu montażowego.
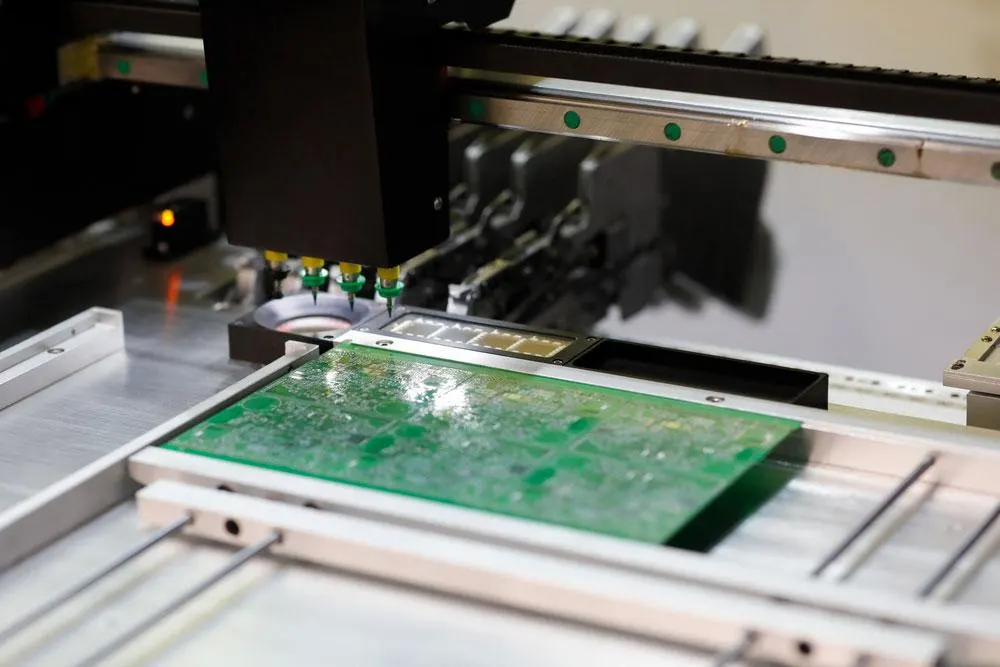
Automat pobiera komponenty z podajników i układa je na płytce.
Lutowanie, inspekcja i poprawki
Piec najpierw równomiernie podgrzewa płytkę i komponenty, następnie doprowadza do stopienia cząstek lutu. Po chłodzeniu powstają trwałe połączenia. Stosuje się ogrzewanie promiennikami podczerwieni, konwekcję gorącego gazu lub lutowanie w fazie parowej. Profil termiczny dobiera się do pasty, komponentów i samej płytki.
AOI, czyli automatyczna inspekcja optyczna, najczęściej kontroluje zespoły po lutowaniu. Wykrywa między innymi brak lub przesunięcie elementu, niewłaściwą polaryzację, mostki lutownicze, uniesione wyprowadzenia i niewystarczające spoiny. Kontrolę optyczną można umieścić także wcześniej w procesie.
Kamery nie widzą spoin ukrytych pod obudową BGA. Do ich oceny stosuje się między innymi inspekcję rentgenowską lub tomografię komputerową. W zależności od wymagań produktu po montażu wykonuje się także czyszczenie, testy elektryczne i naprawy wykrytych usterek.
Pasta lutownicza: skład i klasyfikacja proszku
Pasta jest lepką mieszaniną topnika i drobnych cząstek stopu lutowniczego. Zawiera zwykle około 90% metalu wagowo, lecz objętość gotowej spoiny odpowiada mniej więcej połowie objętości naniesionej pasty. Udział masowy nie jest więc równoważny udziałowi objętościowemu. To istotne przy ocenie, ile materiału rzeczywiście pozostanie na polu lutowniczym po rozpływie.
Norma IPC J-STD-005 klasyfikuje pasty według wielkości proszku na typy od 1 do 8. Poniższa tabela przedstawia wybrane typy i maksymalne rozmiary cząstek. Nie zastępuje pełnej charakterystyki pasty ani jej karty technicznej.
| Typ proszku | Maksymalny rozmiar cząstek |
|---|---|
| 3 | 45 µm |
| 5 | 30 µm |
| 6 | 20 µm |
| 8 | 11 µm |
Warunki przechowywania należy sprawdzać dla konkretnej receptury. Pasty wymagające chłodzenia przechowuje się w szczelnym pojemniku w temperaturze 0–10 °C; dostępne są też receptury o innej stabilności temperaturowej. Nie należy przenosić warunków przechowywania jednego produktu na wszystkie pasty.
Nadmiar pasty może sprzyjać mostkom i zwarciom, a niedobór — przerwom w połączeniach. Gwałtowny wzrost temperatury może natomiast prowadzić do powstawania kulek lutowniczych. Przy analizie takich wad trzeba uwzględnić zarówno nadruk, jak i późniejszy przebieg lutowania.
Jak obliczyć czas układania elementów?
Szybkość automatu podana w elementach na godzinę nie jest wydajnością całej linii wyrażoną w płytkach na godzinę. Najpierw trzeba uwzględnić liczbę komponentów na PCB. W uproszczonym rachunku czas układania wynosi:
t = N / Q × 3600, gdzie t oznacza czas w sekundach, N — liczbę elementów na płytce, a Q — wydajność układania w elementach na godzinę.
Przykład obliczeniowy z założonymi wartościami: płytka zawiera 1200 elementów, pracują dwa automaty o wydajności 40 000 elementów na godzinę każdy, a przyjęta sprawność wynosi 85%. Zakładając możliwość łącznego wykorzystania ich wydajności, otrzymujemy:
t = 1200 / (2 × 40 000 × 0,85) × 3600 ≈ 63,5 s.
To szacunek oparty na założeniach, a nie pomiar linii produkcyjnej. Nie jest również obietnicą czasu wykonania całej płytki. Organizacja podajników, rodzaje obudów, transport i przezbrojenia wpływają na rzeczywisty przebieg pracy. Wynik obliczeń trzeba zestawić z taktem pozostałych stanowisk.
Profil lutowania: temperatury i przykład obliczeniowy
Profil opisuje zmianę temperatury w czasie. Podgrzewanie przygotowuje płytkę do lutowania, wygrzewanie wyrównuje temperatury i umożliwia działanie topnika, następnie lut przechodzi w stan ciekły, a podczas chłodzenia krzepnie. Poszczególne etapy profilu nie oznaczają określonej liczby stref konstrukcyjnych pieca.
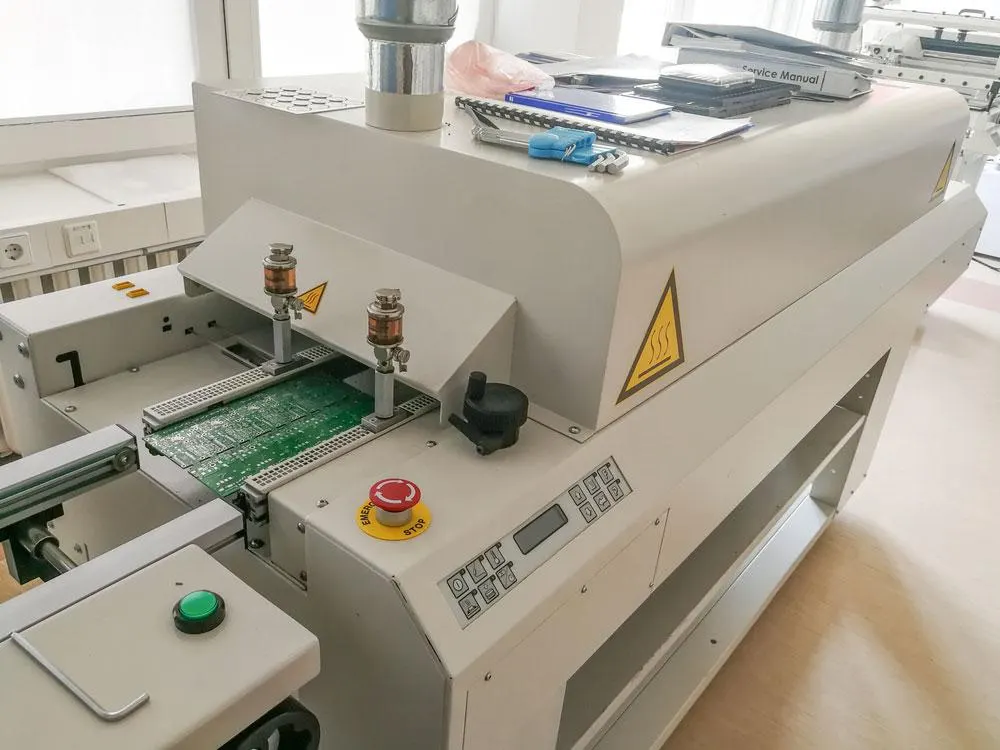
Piec rozpływowy realizuje profil termiczny dobrany do montowanego zespołu.
| Etap lub parametr | Orientacyjna wartość odniesienia |
|---|---|
| Tempo podgrzewania | Często maksymalnie 3,0 °C/s |
| Czas wygrzewania | 60–120 s |
| Temperatura szczytowa | 20–40 °C powyżej temperatury likwidusu |
| Czas powyżej likwidusu | Co najmniej 30 s; preferowane poniżej 60 s |
Temperatura likwidusu oznacza granicę, powyżej której stop jest całkowicie ciekły. Wartości z tabeli są punktami odniesienia, a nie uniwersalną receptą dla każdego zespołu. Ostateczny profil musi odpowiadać wymaganiom konkretnej pasty i odporności cieplnej komponentów.
Przykład obliczeniowy przy założonych wartościach: podgrzewanie od 25 do 150 °C ze stałą szybkością 3,0 °C/s zajmuje (150 − 25) / 3,0 ≈ 41,7 s. Po dodaniu wygrzewania przez 60–120 s otrzymujemy około 102–162 s. To czas tych etapów, bez rozpływu i chłodzenia.
Osobno można oszacować przejazd przez piec. Przy założonej długości drogi 3,0 m i prędkości taśmy 0,8 m/min wynosi on 3,0 / 0,8 × 60 = 225 s. Sam czas przejazdu nie opisuje jednak przebiegu temperatury. Zbyt gwałtowne nagrzewanie sprzyja odgazowaniu i powstawaniu kulek lutu, a zbyt krótki czas powyżej likwidusu może prowadzić do pustek oraz niedostatecznie uformowanych spoin.
Wąskie gardło: jak oszacować przepustowość linii?
W uproszczonym modelu płynnej pracy przepustowość wyznacza stanowisko, które najrzadziej przekazuje kolejną płytkę. Nie należy utożsamiać tego odstępu z całkowitym czasem przebywania PCB w piecu. Poniższe czasy są założeniami do przykładu obliczeniowego, a nie danymi konkretnego zakładu.
| Stanowisko | Założony takt |
|---|---|
| Drukarka pasty | 25 s/płytkę |
| SPI | 20 s/płytkę |
| Automaty montażowe | 30 s/płytkę |
| Piec rozpływowy — odstęp wyjścia płytek | 40 s/płytkę |
| AOI | 28 s/płytkę |
Najdłuższy takt wynosi 40 s, zatem przepustowość = 3600 / 40 = 90 płytek/h. Przy takim układzie szybsze układanie komponentów samo w sobie nie zwiększy wyniku całej linii.
Gdyby odstęp wyjścia z pieca zmniejszyć do 30 s, uzyskalibyśmy 3600 / 30 = 120 płytek/h. Montaż i piec miałyby wtedy taki sam takt. Jest to wariant rachunkowy: zmiany transportu przez piec muszą nadal zapewniać prawidłowy profil lutowania. Nie wolno skracać go wyłącznie po to, by osiągnąć założoną liczbę płytek.
Zastosowania, konfiguracja i koszt linii SMT
Montaż powierzchniowy wykorzystuje się w modułach LED, sterownikach samochodowych, automatyce budynkowej, elektronice konsumenckiej i AGD. Wybór konfiguracji zależy od wielkości serii, liczby wariantów, złożoności płytek i dostępnego miejsca. Można stosować linie jednościeżkowe, kilka automatów montażowych albo linie pracujące równolegle.
Budżet obejmuje drukarkę, automaty, piec i inspekcję, ale również podajniki, szablony, oprogramowanie, instalacje pomocnicze, szkolenie oraz serwis. Przy porównywaniu konfiguracji warto uwzględniać czas przygotowania zleceń i przezbrojeń. Dla krótkich serii mają one znaczenie obok samej prędkości układania komponentów. Ocena opłacalności własnej linii wymaga więc analizy planowanej produkcji.
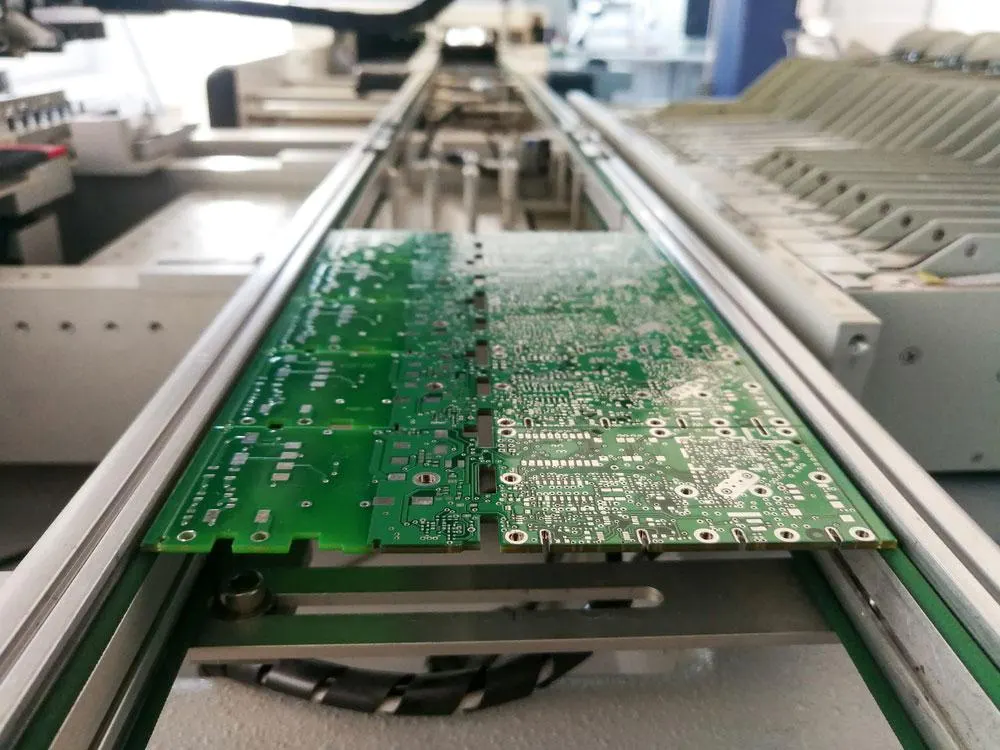
Konfigurację linii dobiera się do rodzaju płytek i organizacji produkcji.
Lista kontrolna przed uruchomieniem produkcji
- Dokumentacja: sprawdź zgodność BOM, programu montażowego, orientacji elementów i oznaczeń na PCB.
- Płytki i szablon: skontroluj czystość pól lutowniczych oraz zgodność otworów szablonu z projektem.
- Pasta: potwierdź jej rodzaj, warunki przechowywania i przygotowanie zgodne z dokumentacją materiału.
- Pozycjonowanie: sprawdź podajniki, rozpoznawanie komponentów i odczyt znaczników odniesienia.
- Kontrola procesu: zaplanuj sprawdzenie nadruku pasty oraz inspekcję elementów i dostępnych optycznie spoin.
- Lutowanie: zweryfikuj profil dla użytej pasty, komponentów i płytki; nie opieraj decyzji wyłącznie na czasie przejazdu.
- Połączenia ukryte: uwzględnij sposób kontroli BGA i postępowanie z wykrytymi wadami.
Taka lista porządkuje przygotowanie zlecenia. Wyniki kontroli i historię napraw warto powiązać z partią materiałów oraz ustawieniami maszyn, aby ułatwić analizę przyczyn problemów.
FAQ — najczęstsze pytania o linię SMT
Czym różnią się SPI i AOI?
SPI służy do kontroli nadruku pasty. AOI najczęściej ocenia elementy i widoczne połączenia po lutowaniu, choć kontrolę optyczną można stosować również na wcześniejszych etapach. Zakresy tych kontroli trzeba rozpatrywać oddzielnie.
Czy AOI wystarcza do oceny obudów BGA?
Nie. Spoiny pod obudową są niewidoczne dla kamer kontrolujących powierzchnię płytki. Do oceny ukrytych połączeń wykorzystuje się między innymi metody rentgenowskie.
Czy szybszy automat zawsze zwiększa wydajność linii?
Nie. Jeśli przepływ ogranicza piec, drukarka lub kontrola, zwiększenie szybkości montażu nie usuwa tego ograniczenia. Najpierw należy porównać takty wszystkich stanowisk.
Jak przebiega montaż płytki dwustronnej?
Druk pasty, układanie komponentów i lutowanie wykonuje się kolejno dla obu stron. Przygotowanie procesu uwzględnia rozmieszczenie elementów oraz odpowiedni profil termiczny.
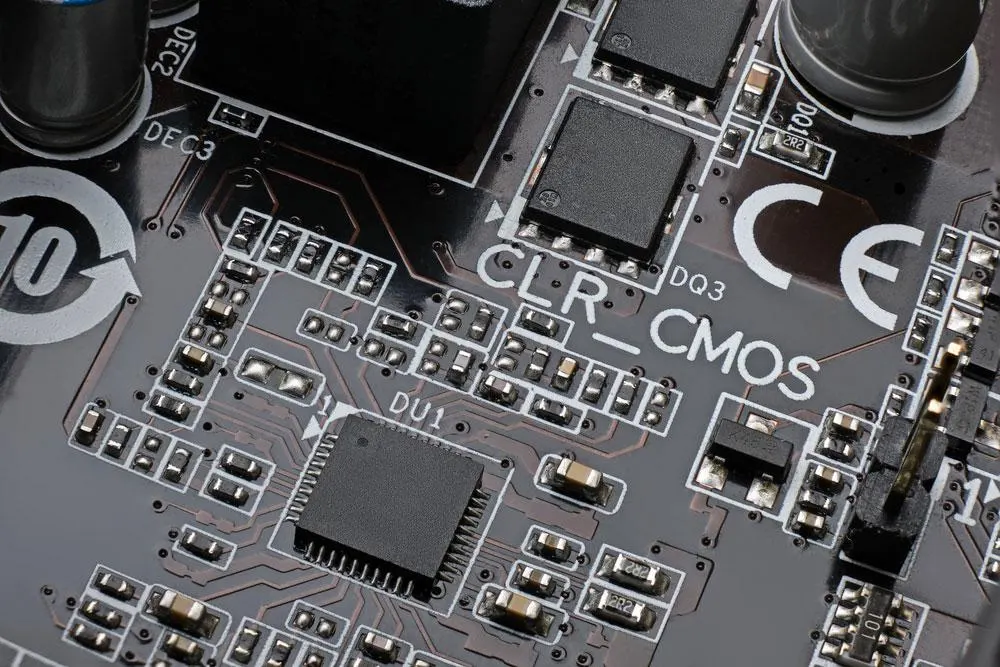
Zmontowana płytka PCB z komponentami SMD.
Podsumowanie
Sprawna linia SMT wymaga dopasowania druku pasty, montażu, lutowania i kontroli. Obliczenia pomagają znaleźć ograniczenia przepustowości, lecz muszą opierać się na jawnych założeniach i późniejszej weryfikacji procesu. Aby omówić montaż swojego projektu, prześlij pliki Gerber i BOM do OurPCB.