Inżynier SMT zajmuje się nadzorem nad procesem montażu powierzchniowego: nanoszeniem pasty lutowniczej, układaniem elementów, lutowaniem rozpływowym i kontrolą gotowych zespołów. W tym zawodzie przydają się podstawy techniczne, umiejętność analizy problemów oraz praktyczna znajomość wyposażenia linii. Przygotowanie do pracy warto zacząć od zrozumienia kolejnych etapów procesu i tego, co można sprawdzić na każdym z nich.
Kim jest inżynier SMT?
SMT to technologia montażu powierzchniowego, w której elementy elektroniczne umieszcza się bezpośrednio na powierzchni płytki drukowanej. Jest częścią procesu montażu PCB i pozwala efektywnie wykorzystać dostępną przestrzeń. Dzięki niej można budować niewielkie zespoły zawierające złożone obwody elektroniczne.
Inżynier procesu SMT powinien rozumieć zarówno działanie poszczególnych maszyn, jak i przebieg całego montażu. Jego praca wiąże się z oceną jakości procesu, rozpoznawaniem nieprawidłowości i przekazywaniem informacji osobom uczestniczącym w produkcji. Nie sprowadza się więc do samej obsługi automatu ani oględzin gotowej płytki.
Ważna jest umiejętność łączenia obserwacji z różnych etapów. Informacja o położeniu elementu, przebiegu nagrzewania czy wyglądzie spoiny dotyczy innego fragmentu procesu. Żeby sensownie ją wykorzystać, trzeba rozumieć, co sprawdzono i jakie są ograniczenia danej kontroli.
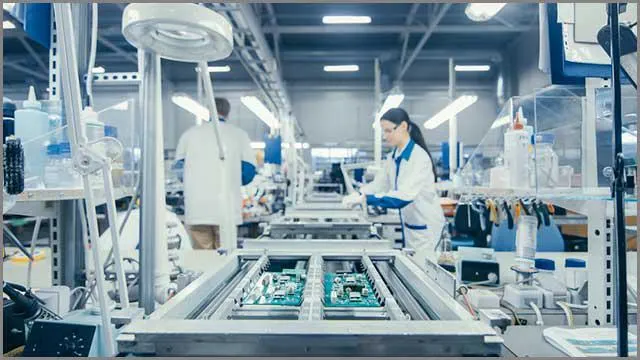
Jak przygotować się do pracy w SMT?
Dobrym punktem wyjścia są podstawy matematyki i fizyki, czytanie rysunków technicznych oraz znajomość elementów elektronicznych i płytek drukowanych. Wykształcenie techniczne pomaga uporządkować tę wiedzę, a praktyka pozwala powiązać ją z rzeczywistym przebiegiem produkcji. Warto poznawać wyposażenie linii i uczyć się interpretowania wyników kontroli.
Przygotowanie do zawodu powinno obejmować również umiejętności przydatne w codziennej współpracy:
- Analiza danych: odczytywanie wykresów, raportów i dokumentacji technicznej oraz oddzielanie obserwacji od przypuszczeń.
- Rozwiązywanie problemów: precyzyjne opisanie nieprawidłowości i rozważenie możliwych przyczyn przed wyborem rozwiązania.
- Wyobraźnia przestrzenna: rozumienie położenia elementów i ich orientacji na płytce.
- Komunikacja: jasne przekazywanie ustaleń dotyczących procesu i jakości osobom pracującym przy produkcji.
- Obsługa narzędzi: znajomość urządzeń i oprogramowania wykorzystywanych podczas montażu PCB.
Podczas nauki warto wracać do konkretnych pytań: jak pasta trafia na pola lutownicze, skąd automat zna położenie płytki i dlaczego kontrola optyczna nie wystarcza do oceny każdego połączenia? Odpowiedzi tworzą praktyczną podstawę do dalszego poznawania procesu.
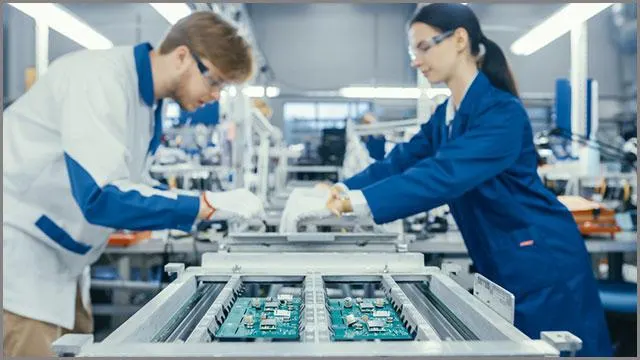
Jak przebiega proces montażu SMT?
Podstawowa kolejność obejmuje nanoszenie pasty, układanie elementów, lutowanie rozpływowe, inspekcję i ewentualne czyszczenie. Każdy etap pełni odrębną funkcję, dlatego warto prześledzić drogę płytki przez linię.
- Nanoszenie pasty lutowniczej. Pasta jest lepką mieszaniną topnika i drobnych cząstek lutu. Nakłada się ją na pola lutownicze przez szablon ze stali nierdzewnej lub niklu. Alternatywą jest nanoszenie strumieniowe, działające na zasadzie podobnej do drukarki atramentowej.
- Układanie elementów. Sterowane numerycznie automaty pobierają elementy z taśm na szpulach, tub lub tac antystatycznych. Wykorzystują pneumatyczne dysze ssące, które mogą niezależnie obracać pobrane elementy i umieszczać je na PCB.
- Lutowanie rozpływowe. Płytka przechodzi przez strefy nagrzewania, aż cząstki lutu w paście się stopią. Napięcie powierzchniowe ciekłego lutu pomaga utrzymać elementy na miejscu.
- Inspekcja. Kontrola po lutowaniu pozwala wykrywać widoczne nieprawidłowości montażu. Dodatkowe punkty kontroli można umieścić również wcześniej, na przykład po naniesieniu pasty.
- Ewentualne czyszczenie. Może stanowić kolejny etap procesu po montażu i inspekcji.
Pozycjonowanie wspomagają kamery. Kamera obserwująca pobrany element od dołu pozwala wykryć uszkodzenia i błędy położenia oraz skompensować przesunięcie i obrót. Osobna kamera na głowicy odczytuje znaczniki referencyjne na PCB. Są to różne zadania: rozpoznanie położenia elementu oraz ustalenie położenia samej płytki.
Jak czytać profil lutowania rozpływowego?
Profil lutowania rozpływowego, określanego też jako reflow, opisuje zmiany temperatury w czasie. Obejmuje nagrzewanie wstępne, wygrzewanie, rozpływ lutu i chłodzenie. Poniższe wartości przedstawiają zakresy i wskazówki dla tych etapów; nie są gotową recepturą dla dowolnej pasty, płytki i zestawu elementów.
| Etap | Parametr | Znaczenie dla procesu |
|---|---|---|
| Nagrzewanie wstępne | Często maksymalnie 3,0 °C/s | Zbyt szybkie odgazowanie pasty może sprzyjać powstawaniu kulek lutowniczych. |
| Wygrzewanie | 60–120 s | Usuwanie lotnych składników pasty i aktywacja topnika. |
| Rozpływ lutu | Szczyt temperatury o 20–40 °C powyżej temperatury likwidusu; typowo co najmniej 30 s powyżej likwidusu, z zaleceniem czasu poniżej 60 s | Zbyt długie przebywanie powyżej likwidusu sprzyja nadmiernemu wzrostowi warstwy międzymetalicznej i kruchości spoiny. |
| Chłodzenie | Typowa szybkość: 4 °C/s | Etap obniżania temperatury po rozpływie lutu. |
Czas przebywania powyżej temperatury likwidusu oznacza się skrótem TAL. Nie jest to czas całego cyklu: wcześniejsze nagrzewanie i wygrzewanie należy rozpatrywać osobno. Stopy bezołowiowe, na przykład SAC, stawiają inne wyzwania przy doborze profilu i wymagań dla elementów niż pasty cynowo-ołowiowe Sn-Pb.
Przykład obliczeniowy — założony czas nagrzewania. Przyjmijmy wzrost temperatury z 25 °C do 150 °C ze stałą szybkością 3,0 °C/s. Czas obliczamy, dzieląc przyrost temperatury przez szybkość nagrzewania:
t = (T końcowa − T początkowa) / szybkość nagrzewania = (150 − 25) / 3,0 ≈ 41,7 s.
Po dodaniu wygrzewania trwającego 60–120 s otrzymujemy około 102–162 s. To w tym przykładzie łączny czas nagrzewania wstępnego i wygrzewania, bez rozpływu i chłodzenia.
Przykład obliczeniowy — założona temperatura szczytowa. Przy założeniu temperatury likwidusu 217 °C i szczytu o 20–40 °C wyższego otrzymujemy 217 + 20…40 = 237…257 °C. Wartość 217 °C jest wyłącznie założeniem tego przykładu, a nie przypisaniem temperatury topnienia do konkretnego stopu.
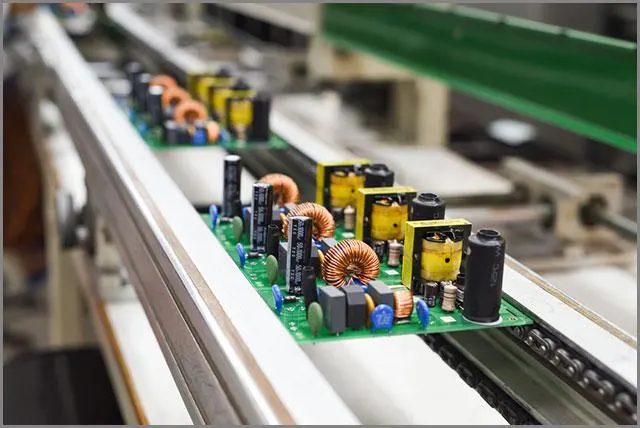
Jak oszacować czas układania elementów?
Wydajność automatu montażowego podaje się w elementach na godzinę. Tę wielkość można wykorzystać do prostego oszacowania czasu samego układania, jeśli znamy liczbę elementów na płytce. Wynik nie opisuje jednak czasu przejścia całego zespołu przez linię.
Przykład obliczeniowy z założonymi wartościami: płytka zawiera 1200 elementów, a przyjęta wydajność maszyny wynosi 53 000 elementów/h. Korzystamy z zależności:
t = liczba elementów / wydajność × 3600 = 1200 / 53 000 × 3600 ≈ 81,5 s.
Otrzymane 81,5 s to czysty czas układania przy przyjętej wydajności, bez przezbrojeń i transportu. Nie uwzględnia nanoszenia pasty, lutowania ani inspekcji. Dlatego takiego obliczenia nie należy przedstawiać jako rzeczywistego czasu produkcji płytki lub potwierdzonej wydajności całej linii.
Co wykrywa AOI i gdzie kończą się jego możliwości?
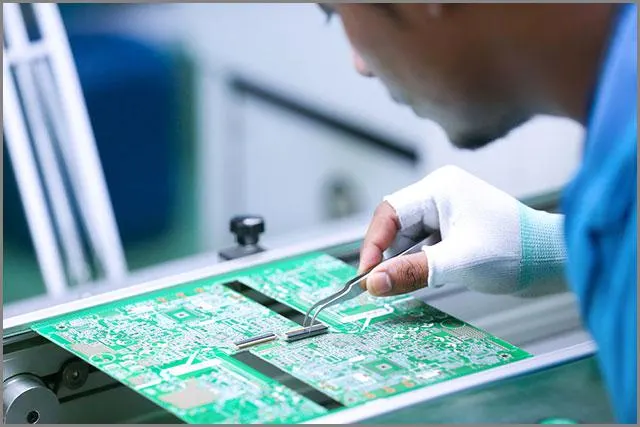
AOI, czyli automatyczna inspekcja optyczna, służy do wykrywania widocznych wad. Może rozpoznawać przesunięte elementy, błędną polaryzację, mostki lutownicze, uniesione wyprowadzenia oraz efekt nagrobkowy, czyli uniesienie jednego końca elementu. Kontrola automatyczna jest bardziej powtarzalna niż oględziny wykonywane przez człowieka.
Kontrolę można prowadzić w różnych miejscach procesu:
- Na nieobsadzonej płytce: szukać brakujących pól lutowniczych, zwarć oraz nieprawidłowej szerokości i odstępów ścieżek.
- Po naniesieniu pasty: zastosować inspekcję pasty lutowniczej, określaną skrótem SPI.
- Przed lutowaniem: sprawdzać ułożenie elementów.
- Po lutowaniu: oceniać widoczne wady montażu i połączeń; to często wybierany punkt kontroli, ponieważ pozwala wykryć wiele rodzajów nieprawidłowości.
Istotnym ograniczeniem są połączenia pod obudowami BGA: lut pozostaje niewidoczny dla kamer. Stosuje się wtedy między innymi kontrolę rentgenowską, tomografię komputerową lub testowanie metodą skanowania brzegowego JTAG według IEEE 1149.1. Są to różne sposoby badania połączeń; wynik AOI nie zastępuje oceny tego, czego kamera nie widzi.
Normy IPC i praktyczna lista kontrolna
W pracy z dokumentacją trzeba odróżniać kryteria oceny zmontowanego zespołu od wymagań dotyczących samej płytki oraz zasad jej projektowania. Dokumenty IPC wymienione poniżej odnoszą się do różnych obszarów.
| Dokument | Zakres | Do czego się odnosi? |
|---|---|---|
| IPC-A-610 | Kryteria akceptacji zespołów elektronicznych | Ocena zespołu po montażu. |
| IPC-A-600 | Kryteria akceptacji płytek drukowanych | Ocena samej płytki drukowanej. |
| IPC-2221 | Projektowanie płytek drukowanych | Zasady dotyczące projektu PCB. |
Listę kontrolną warto ułożyć zgodnie z kolejnością procesu. Poniższe pytania pomagają uporządkować przegląd i wskazać, które informacje wymagają sprawdzenia:
- Nanoszenie pasty: czy wiadomo, jak pasta trafia na pola lutownicze i na którym etapie jest kontrolowana?
- Montaż: czy uwzględniono kontrolę położenia elementów oraz odczyt znaczników referencyjnych płytki?
- Lutowanie: czy w opisie profilu rozróżniono szybkość nagrzewania, czas wygrzewania, TAL, temperaturę szczytową i chłodzenie?
- Inspekcja: które wady są widoczne dla AOI i czy występują połączenia ukryte pod BGA?
- Dokumentacja: czy przywołany dokument dotyczy projektu, nieobsadzonej płytki czy gotowego zespołu?
- Obliczenia czasu: czy zapisano założenia i jasno wskazano etapy nieuwzględnione w wyniku?
Taka lista ułatwia rozmowę o konkretnych punktach procesu. Warto zapisywać ustalenia językiem opisującym zaobserwowaną nieprawidłowość, zamiast od razu przypisywać jej przyczynę.
FAQ — pytania o pracę inżyniera SMT
Od czego zacząć naukę procesu SMT?
Od kolejności etapów i ich funkcji: nanoszenia pasty, układania elementów, lutowania oraz inspekcji. Następnie warto poznawać wyposażenie linii, dokumentację techniczną i sposoby interpretacji wyników kontroli.
Czy AOI wystarczy do oceny połączeń BGA?
Nie. Połączenia lutowane pod obudową są niewidoczne dla kamer. Do ich badania wykorzystuje się między innymi kontrolę rentgenowską, tomografię lub odpowiednie testy JTAG.
Czy czas układania elementów oznacza czas produkcji płytki?
Nie. Obliczenie na podstawie liczby elementów i wydajności automatu dotyczy samego układania. Nie obejmuje pozostałych etapów procesu, transportu ani przezbrojeń.
Czym różnią się IPC-A-610 i IPC-A-600?
IPC-A-610 określa kryteria akceptacji zespołów elektronicznych, a IPC-A-600 dotyczy płytek drukowanych. Dobór dokumentu zależy więc od tego, czy oceniana jest sama płytka, czy zmontowany zespół.
Podsumowanie
Inżynier SMT potrzebuje wiedzy o całym przebiegu montażu oraz umiejętności analizy informacji z produkcji. Przygotowanie do zawodu warto oprzeć na poznaniu nanoszenia pasty, pozycjonowania elementów, profilu lutowania i ograniczeń inspekcji. Pomagają w tym praktyka, czytanie dokumentacji i jasne opisywanie problemów. Obliczenia należy przedstawiać wraz z założeniami, a normy dobierać do przedmiotu oceny.